在此输入您的企业全称
联系人:姓名职务
手机:18888888888
地址:这里显示您企业地址省市区街88号
日化液体灌装机能否一机多用,要看新配方是否仍在设备的稳定工作范围内。原料能够泵送、灌装头能够出料,只能说明具备试机条件;能否持续达到装量要求、避免污染,并在可接受的时间内完成切换,才决定共线生产是否合算。
换配方前,建议先核查四项条件:物料在生产温度下的流动特性、完整接触路径的材质兼容性、清洗后的残留控制,以及连续运行时的装量与节拍表现。若需要频繁拆机、明显降速或反复调机才能合格,就应比较更换接触组件、划分产品组与配置专机的成本。
先看物料差异,黏度数值不能单独决定适配性
洗手液、洗发水、乳液和清洁液,即使外观看起来接近,进入供料管路和灌装阀后的表现也可能不同。评估时应记录黏度对应的温度、测量条件及物料状态。部分配方在搅拌或泵送后流动性发生变化,停机静置后又恢复,仅凭一份常温黏度数据,很难判断设备能否稳定生产。
技术人员需要追踪从料罐到瓶口的整个过程:吸料是否顺畅,泵送是否引入气泡,阀门关闭后是否拉丝、滴漏,料位降低时供料是否波动。高黏物料可能增加吸料和回填时间;易起泡配方可能需要调整灌装速度曲线、喷嘴位置或采用液下灌装。这些调整都可能影响产能。
还要单独识别颗粒、悬浮物和剪切敏感成分。含颗粒配方应核对通道、阀口和喷嘴结构;对剪切敏感的配方,应观察经过供料及灌装后是否出现质地变化或分层。设备的标称黏度范围可用于初步筛选,最终应以目标物料在实际工况下的表现判断。
接触材质要查到密封件,清洗介质也要纳入评估
检查材质时,不能只核对料缸或管道的不锈钢牌号。泵体、阀芯、软管、密封圈、喷嘴以及可能接触回流物料的部件,都应列入清单。含醇、香精、油相或酸碱性成分的配方,需要结合具体浓度、温度和接触时间判断,不能直接用“耐腐蚀”概括。
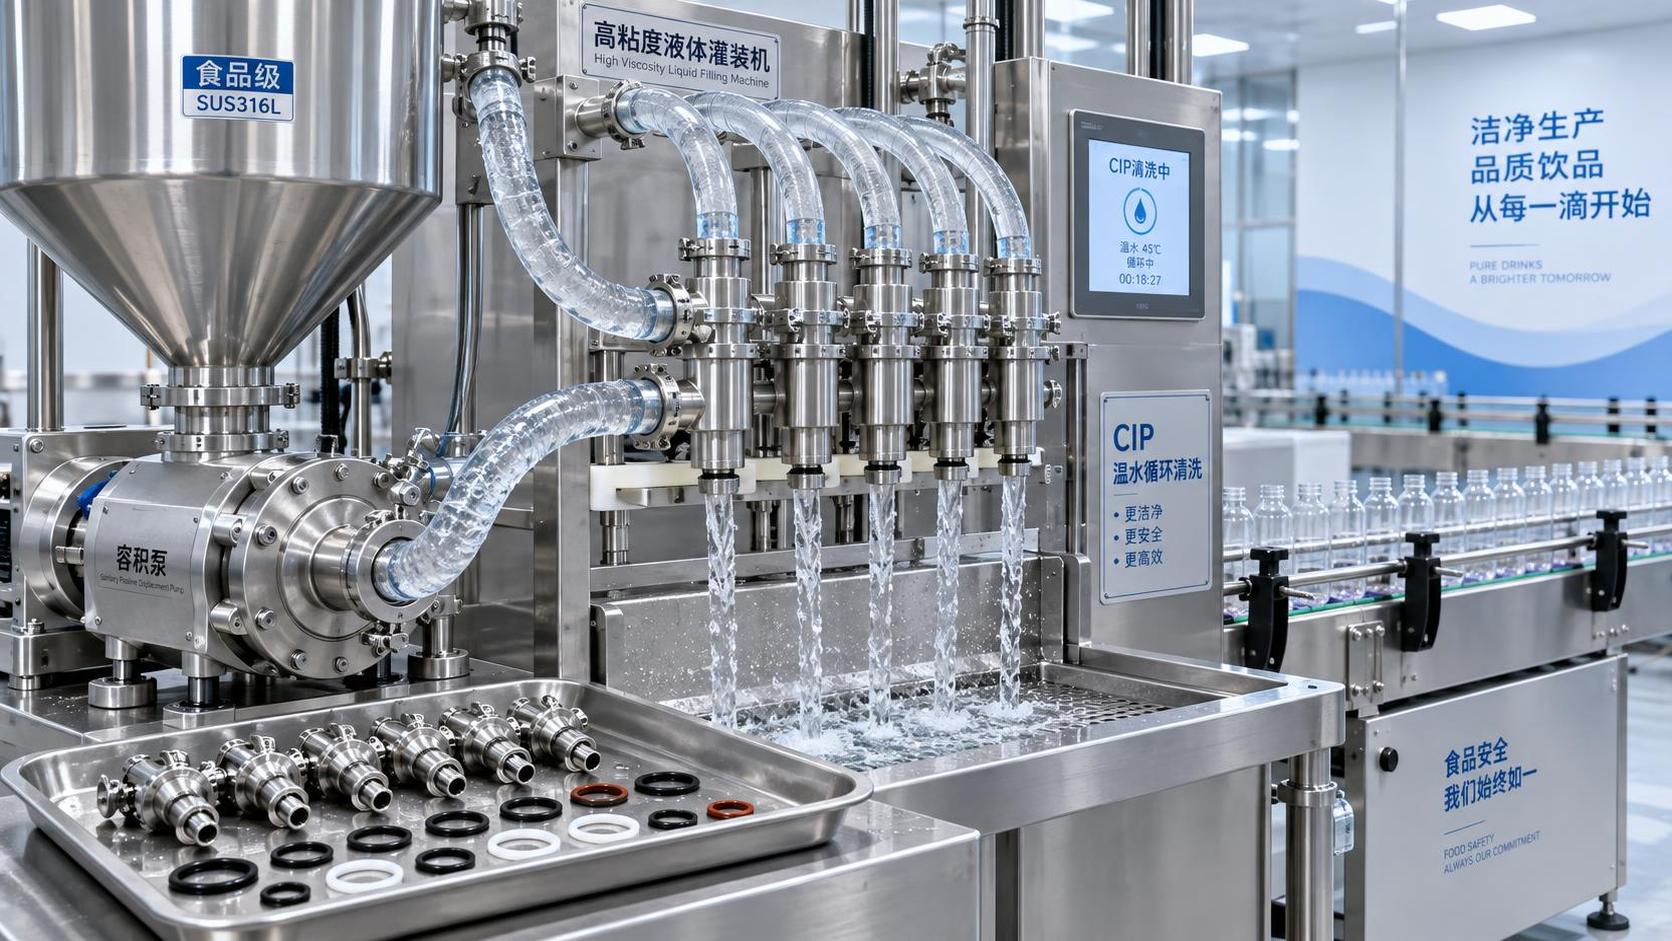
弹性密封件尤其容易被忽略。溶胀、硬化、失弹或吸附香味,可能先表现为阀门关闭不严、装量漂移或串味,未必立即出现明显泄漏。更换密封材料时,还应核对其尺寸、装配要求及对设备运行的影响,避免把材料兼容问题转化为密封问题。
兼容性评估还应覆盖清洗剂、消毒介质及其使用温度。能够长期接触产品的部件,未必适合另一套清洗程序。如果不同配方需要不同的清洗条件,选型时就应把两套条件同时交给设备供应方评估。
清洗能否验证,决定共线生产的实际边界
一机多用容易低估的成本是残留控制。深色切换到浅色、强香切换到低香、油性切换到水性,都可能增加清洗难度。表面冲洗干净后,泵腔、阀座、软管接头或喷嘴内部仍可能留有物料;无色、无味也不能直接证明残留已经满足要求。
应先依据下一批产品的质量要求确定可接受的残留标准,再选择检查方法。颜色、气味可用于现场初筛;对影响更大的残留,需要选择适合目标成分或清洁度要求的检测方法,并在难清洗位置取样。涉及微生物控制的产品,还应评估清洗后存放、排水及重新开机的管理条件。
设备是否支持在线清洗,应落实到结构和操作。清洗液能否覆盖所有接触面,是否存在积液位置,哪些部件必须拆卸,拆装后如何检查,都要有明确答案。只知道“可以循环冲洗”,不足以估算换线时间。
如果某类配方总要长时间浸泡、拆洗或反复冲洗,可以考虑配置专用软管、喷嘴或独立接触组件。产品分组也可结合颜色、香型及配方相容性安排,但生产顺序仍需通过残留检查验证,不能代替清洗验证。
用连续试机判断精度和切换效率
试机应覆盖计划中的代表性难点,例如流动性较差、容易起泡、灌装量较小或较难清洗的配方。观察范围要包括启动、连续运行、停机再启动和料位变化,不能只看设备调稳后的一组样瓶。
装量检查还要明确计量口径。按体积灌装、按质量验收时,配方密度及温度变化可能影响结果;易夹气物料也可能出现液位看似正常、净含量却不稳定的情况。试机记录应同时保留物料状态、设定参数、实际装量和异常现象,便于区分供料波动、气泡与计量部件带来的偏差。
若换配方同时更换瓶型和盖型,还应检查整线衔接。后段涉及塑防盖压盖时,可将SY-1型塑防盖压盖机列入配套核对范围,具体适配性应结合瓶口、盖型、压盖要求和联机节拍确认。灌装合格后仍因输送或封盖问题停线,同样会降低切换后的有效产出。
换线时间应从上一配方停止生产,计到下一配方连续产出合格品,包含排空、清洗、拆装、参数恢复和首件检查。评估结束后,每个拟共线配方都应留下可执行的条件:使用哪些接触组件、采用什么清洗程序、允许怎样的运行速度、如何验收装量。能够在这些条件下稳定运行,才有依据将“一机多用”落实为生产安排。